在铝合金压铸领域,壁厚设计是一个无法回避的核心命题。随着汽车轻量化、电子设备小型化趋势的不断深入,行业内对薄壁压铸件的追求近乎成为一种共识。然而,壁厚是否真的越薄越好?这个问题的答案,远非简单的“是”或“否”能够概括。
从材料学的角度来看,薄壁确实具有不可忽视的优势。铝合金在压铸过程中,金属液与模具型腔表面接触后迅速冷却,在铸件表层形成一层厚度约为0.8至1.2毫米的致密细晶粒组织。这层组织的存在,使得压铸件的强度得到显著提升,同时也改善了耐磨性和耐蚀性。相比之下,厚壁压铸件的中心层晶粒较为粗大,容易产生缩孔、气孔等内部缺陷,力学性能和气密性都会有所下降。因此,在保证铸件具有足够强度和刚性的前提下,尽可能减小壁厚并保持壁厚均匀一致,是压铸件设计中普遍遵循的基本原则。
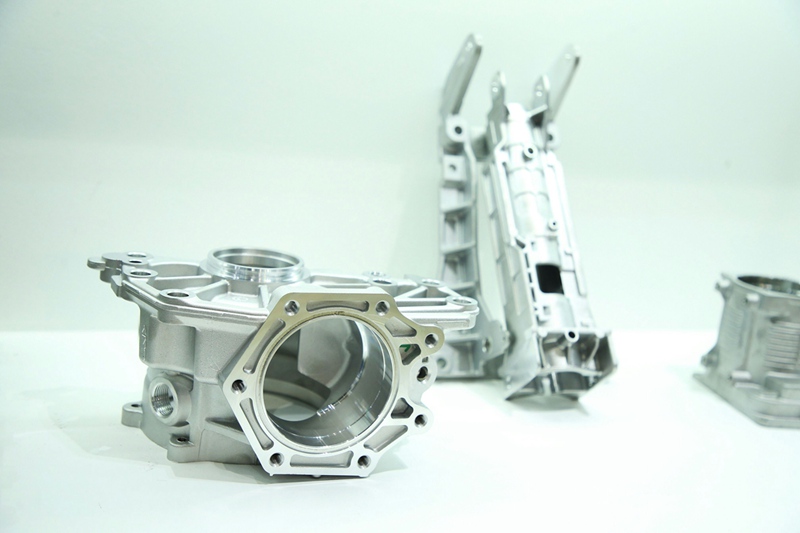
然而,这绝不意味着壁厚可以无限制地减薄。当壁厚过薄时,铝液在充填过程中会面临流动阻力增大、凝固速度过快等问题,导致金属熔接不良,铸件表面容易出现冷隔、欠铸等缺陷,给压铸工艺带来极大困难。薄壁压铸对模具的浇口设计、充填时间计算、内浇口速度选择以及压射比压的匹配都提出了极为苛刻的要求,任何一个环节的偏差都可能导致批量质量事故。可以说,薄壁压铸的工艺窗口远比常规壁厚压铸要窄。
那么,铝合金压铸件的合理壁厚究竟应该如何界定?行业内的普遍共识是,压铸件壁厚设计一般以2.5至4毫米为宜,壁厚超过6毫米的零件则不宜采用压铸工艺生产。当然,这一数值并非绝对标准,实际设计时需要综合考量压铸件的具体结构、合金性能以及压铸工艺参数。例如,锌合金的推荐壁厚通常为1至3毫米,铝合金为1.5至4毫米,铜合金则为2至4毫米。对于结构复杂、面积较大的压铸件,壁厚还需要适当增加,以保证金属液能够充满整个型腔。
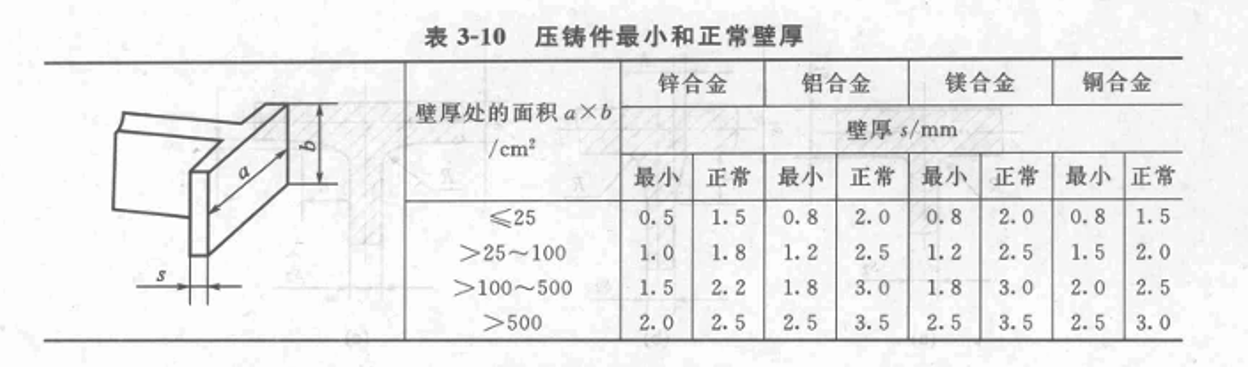
值得注意的是,壁厚均匀性与壁厚数值本身同等重要。壁厚不均匀的压铸件在生产过程中很难保证质量的一致性,壁厚差异较大的部位容易产生热节,在凝固过程中得不到有效补缩,从而形成缩松和气孔等缺陷。为了解决这一问题,设计中应通过设置加强筋、优化过渡圆角等方式来改善金属液的流动状态,使铸件各部位的凝固过程趋于同步。
在薄壁压铸的工艺实践中,真空压铸技术发挥了关键作用。这项技术通过抽除模具型腔内的气体,使金属液在真空状态下填充型腔,能够有效降低型腔内的气体含量,减少铸件内部的气孔和溶解气体,从而显著提高压铸件的致密度和力学性能。真空压铸允许生产平均壁厚小于5毫米的复杂薄壁件,同时降低设备压力需求,在保持与传统压铸相近效率的前提下,大幅提升了薄壁压铸件的质量水平。
回到最初的问题:铝合金压铸件的壁厚是否越薄越好?答案是否定的。薄壁有其明确的优势,但过度追求薄壁会带来充填困难、冷隔缺陷等一系列工艺难题;厚壁则会导致晶粒粗大、缩孔缩松等质量问题。真正的“好”壁厚,是在满足零件强度和功能要求的前提下,通过合理的结构设计和先进的工艺手段,实现壁厚均匀化与最优化。对于压铸件采购商和设计工程师而言,与其纠结于壁厚数值的极限,不如将目光投向具备深厚工艺积累和先进检测能力的压铸合作伙伴,让专业的技术团队从产品设计阶段就开始介入,共同寻求壁厚、性能与成本之间的最佳平衡点。
关于我们
意迪特压铸科技(苏州)有限公司成立于2005年,位于苏州高新区,注册资本134.5万欧元,现有员工120余人,是意大利传统集团G. BAGGIOLI PRESSOFUSIONE在中国的核心企业。该集团是欧洲最古老、最负盛名的精密压铸专家之一,意迪特传承了其深厚的技术积淀与严谨的制造理念。公司专注于高精度锌铝合金压铸件及完整的后加工处理,采用最先进的真空系统以及高精度X射线/CT检测技术,生产用于汽车、电子和工业领域的最复杂零部件。目前公司已通过ISO9001、IATF16949、ISO14001等多种认证,2022年获评“苏州创新型中小企业”,2023年获评“苏州科技型中小企业”,2024年获评省级专精特新中小企业、国家级科技型中小企业,并于2025年被评为“国家级高新技术企业”。公司连续7年获得苏州高新区“劳动关系和谐企业”称号,截至2025年底已获得28项专利,其中包括2项发明专利。
服务热线